Azərbaycan
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Şişelenmiş Su İstehsal Xətti: İnvestisiyadan əvvəl 10 Amil
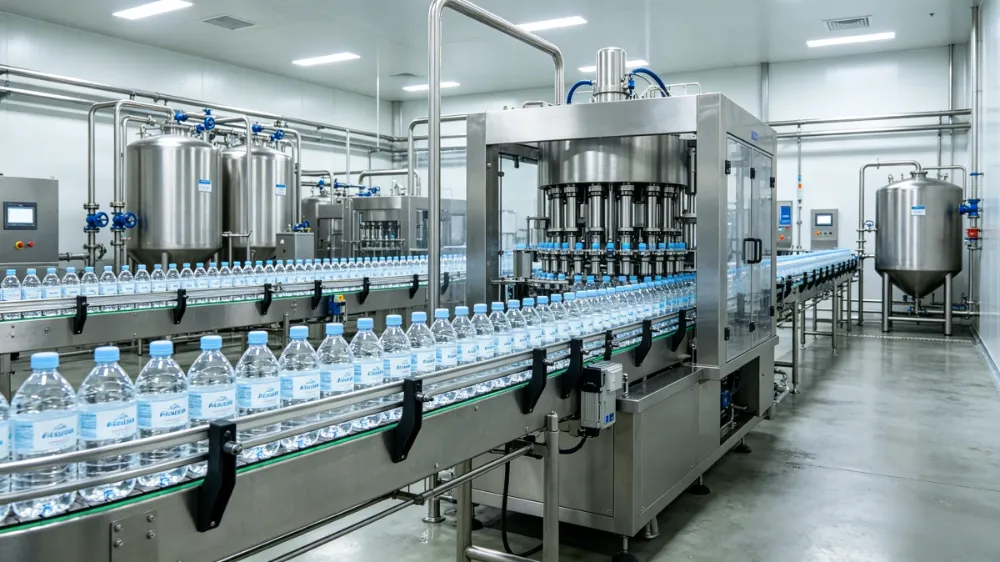
Şişelenmiş Su İstehsal Xətlərisadəcə suyun təmizlənməsi, doldurma və qablaşdırma avadanlığının birləşməsindən ibarət deyil. Şişelenmiş su qurğusunun uzunmüddətli fəaliyyəti hər bir bölmənin su mənbəyi, istehsal hədəfi, şüşə dizaynı, iş mühiti və uyğunluq tələbləri ilə düzgün uyğunlaşdırılıb-uyğunlaşmamasından asılıdır.
Bir çox istehsal problemləri ayrı-ayrı maşınlardan deyil, quraşdırmadan əvvəl qəbul edilmiş qərarlardan, məsələn, uyğun olmayan təmizləyici proseslərin seçilməsi, gücün həddən artıq böyük olması və ya texniki xidmət tələblərinə məhəl qoymaması kimi səbəblərdən yaranır.
Şişelenmiş su obyektinə investisiya etməzdən əvvəl, sabit keyfiyyət, idarə olunan əməliyyat xərcləri və gələcək genişləndirmə çevikliyi ilə istehsal sistemi qurmaq üçün aşağıdakı amillər qiymətləndirilməlidir.
1. Avadanlıq seçimi ilə deyil, xam su analizi ilə başlayın
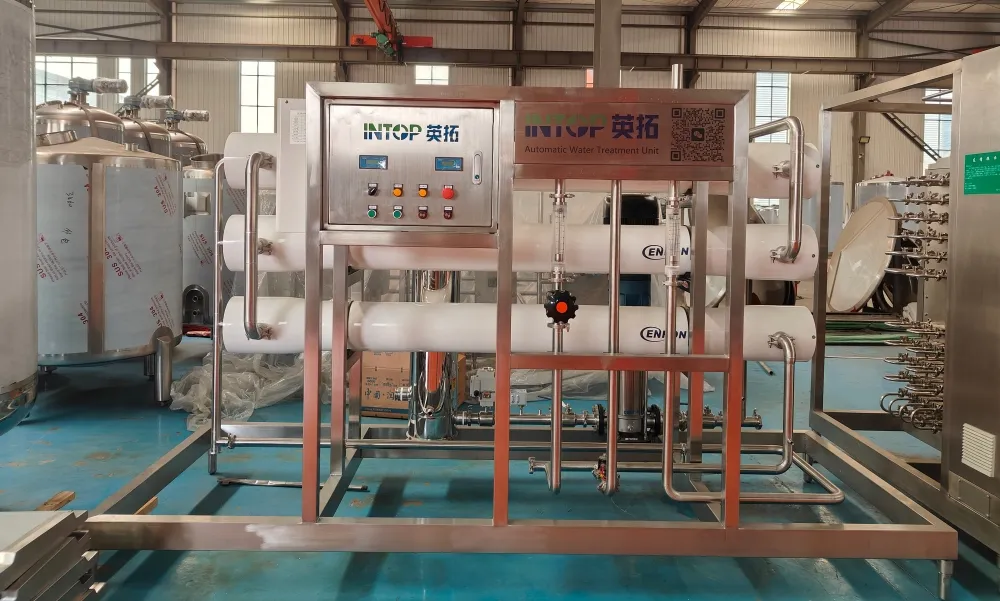
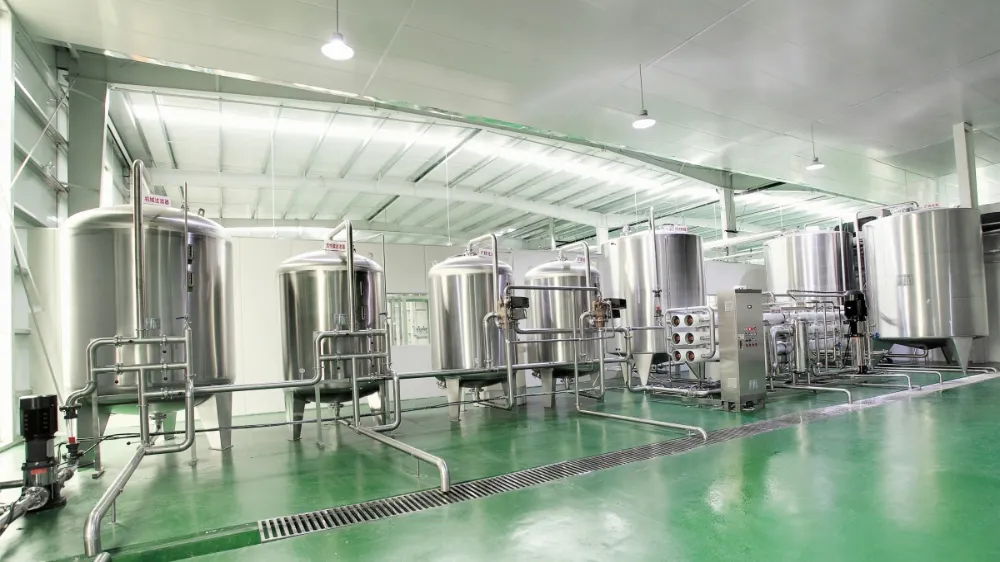
Təmizləmə sistemi qablaşdırılmış su layihəsinin əsasını təşkil edir. Fərqli su mənbələri müxtəlif təmizlənmə proseslərini tələb edir və standart konfiqurasiya faktiki laboratoriya analizini əvəz edə bilməz.
Yeraltı sularda daha yüksək səviyyədə dəmir, manqan, sərtlik və ya həll olunmuş minerallar ola bilər, bələdiyyə suları isə çox vaxt əlavə xlorun çıxarılması və üzvi nəzarət tələb edir.
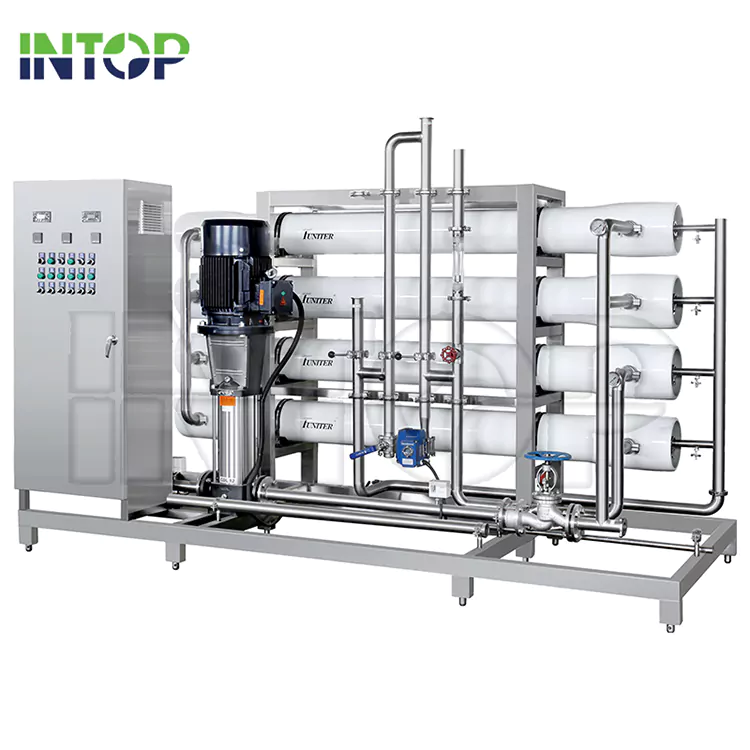
Tipik suyun təmizlənməsi prosesinə dayandırılmış bərk maddələrin çıxarılması üçün qum filtrasiyası, xlor və üzvi maddələrin azaldılması üçün aktivləşdirilmiş karbon filtrasiyası, sərtliyə nəzarət üçün suyun yumşaldılması və ya antiskalant dozası, həll olunmuş bərk maddələrin azaldılması üçün tərs osmos (RO) və son dezinfeksiya üçün UV sterilizasiyası və ya ozon müalicəsi daxil ola bilər.
Təmizləyici avadanlığı seçməzdən əvvəl xam su TDS səviyyəsi, keçiricilik, sərtlik, pH dəyəri, dəmir və manqan tərkibi və mikrobioloji göstəricilər kimi parametrlər vasitəsilə qiymətləndirilməlidir.
RO membranının seçimi, bərpa sürəti və ilkin müalicə dizaynı daha sonra bu nəticələrə əsasən hesablanmalıdır. Uyğun olmayan müalicə dizaynı kimyəvi istehlakı artıra, membranın xidmət müddətini qısalda və istismar zamanı qeyri-sabit su keyfiyyətini yarada bilər.
2. Faktiki Tələbat əsasında İstehsal Gücü seçin
İstehsal gücü ən böyük mövcud modeli seçməkdənsə, bazar tələbinə uyğun olmalıdır.
Böyük ölçülü Şüşə Su İstehsal Xətti lazımsız enerji istehlakı, texniki xidmət tələbləri və avadanlıqların köhnəlməsi yaradaraq ilkin investisiyanı artıra bilər. Digər tərəfdən, qeyri-kafi tutum gələcək artımı məhdudlaşdıra və avadanlıqların erkən təkmilləşdirilməsini tələb edə bilər.
Tipik tutum diapazonlarına aşağıdakılar daxildir:
|
Tutum diapazonu |
Ümumi Tətbiq |
|
Saatda 2000-6000 şüşə |
Kiçik regional şüşə su zavodları |
|
Saatda 8.000-18.000 şüşə |
Orta kommersiya istehsalı |
|
Saatda 24.000+ şüşə |
Böyük miqyaslı içki əməliyyatları |
Potensialın planlaşdırılması gözlənilən gündəlik hasilat, iş saatları, şüşə ölçüsü dəyişikliyi, mövsümi tələb dəyişiklikləri və mümkün gələcək genişlənməni nəzərə almalıdır.
Çevik istehsal dizaynı ilkin investisiya mərhələsində ən yüksək məhsulu seçməkdən çox vaxt daha dəyərlidir.
3. Şüşə İstehsal Seçimlərini qiymətləndirin: Preformlar və ya Üfləmə
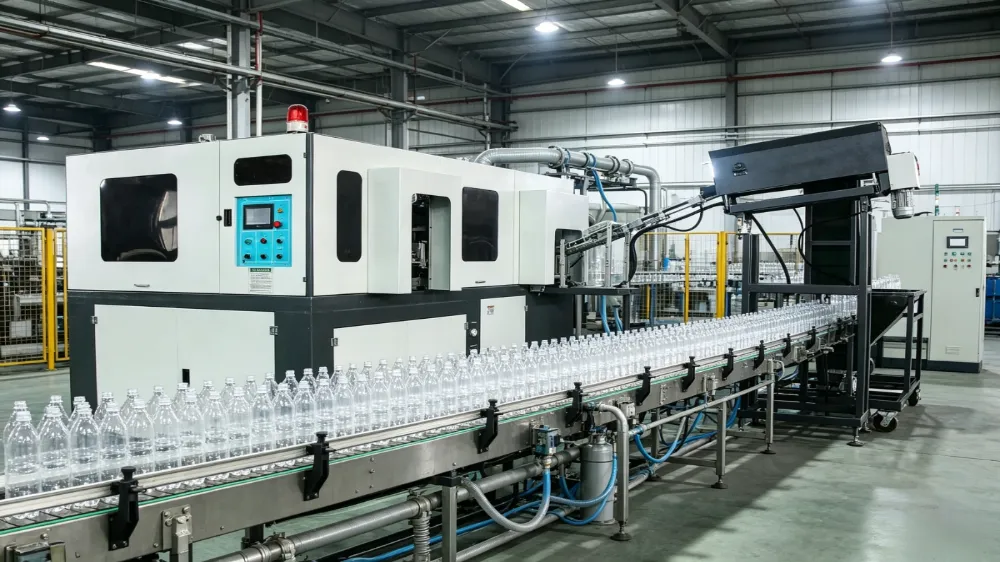
PET şüşə təchizatı layihənin planlaşdırılması zamanı digər mühüm qərardır. Butulkalar ya xarici təchizatçılardan alına bilər, ya da şüşə üfürmə sistemindən istifadə etməklə fabrik daxilində istehsal oluna bilər.
Hazır şüşələrin alınması adətən daha az ilkin investisiya tələb edir və məhdud istehsal həcmi və ya məhdud fabrik sahəsi olan layihələr üçün uyğundur. Bununla belə, nəqliyyat xərcləri, saxlama tələbləri və xarici təchizatçılardan asılılıq da nəzərə alınmalıdır.
PET preformlardan butulkaların istehsalı üfürmə maşınlarına, qəliblərə, kompressorlara və texniki xidmət sistemlərinə əlavə investisiya tələb edir. Bu yanaşma şüşə tədarükünə daha yaxşı nəzarəti təmin edə və istehsal həcmi yüksək və tələbat sabit olduqda qablaşdırma logistika təzyiqini azalda bilər.
Xarici şüşə qaynağı və daxili üfürmə arasında seçim istehsal miqyasına, şüşə spesifikasiyalarına, əməliyyat xərclərinin təhlilinə və uzunmüddətli genişləndirmə planlarına əsaslanmalıdır.
4. Doldurma Gigiyena Avadanlıq Dizaynından asılıdır
Şişelenmiş su aşağı turşuluğa malik olduğundan və adətən tərkibində heç bir konservant olmadığından, doldurma zamanı çirklənməyə nəzarət çox vacibdir.
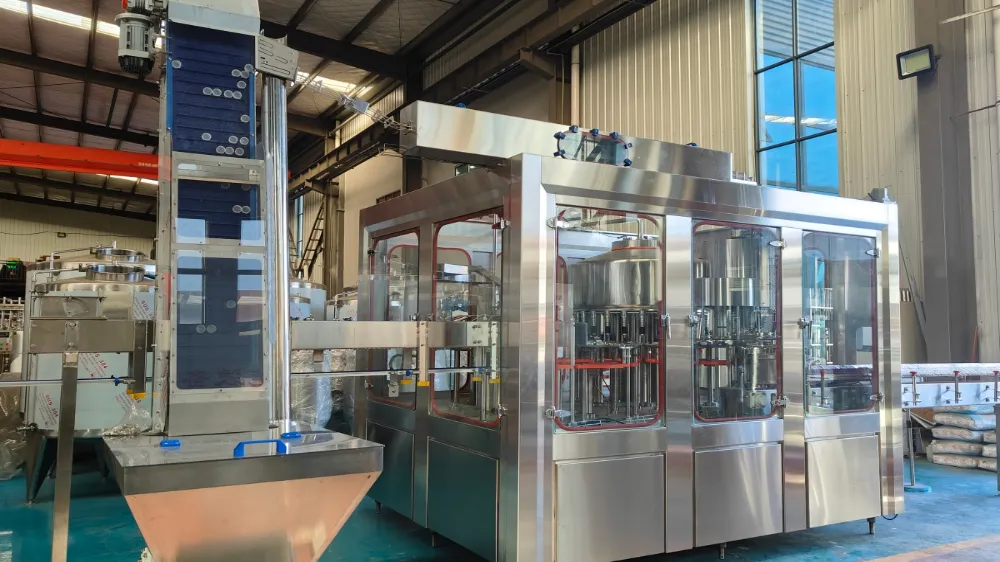
Müasir doldurma sistemləri şüşə ötürmə nöqtələrini azaltmaq və gigiyena nəzarətini yaxşılaşdırmaq üçün adətən yaxalama-doldurma qapaqlı monoblokdan istifadə edir. Bununla belə, ümumi doldurma dizaynı maşın sürətindən kənarda qiymətləndirilməlidir.
Şüşə boyunla işləmək vacibdir, çünki şüşənin daxili səthi ilə təmas doldurulmadan əvvəl çirklənmə riskini artıra bilər. Qapaqlarla işləmə sistemləri həmçinin gigiyena şəraitini qorumaq üçün nəzarət edilən saxlama, qidalanma və sterilizasiya prosedurlarını təmin etməlidir.
Doldurma mühiti başqa bir əsas məsələdir. Filtrlənmiş hava sistemləri və idarə olunan istehsal sahələri əməliyyat zamanı sabit şəraitin saxlanmasına kömək edir.
Doldurma bölməsi həmçinin CIP (Yerində Təmizləmə) prosedurlarını dəstəkləməlidir. Səmərəli təmizləmə dövrləri işin dayanma müddətini azaldır və müntəzəm texniki xidməti asanlaşdırır.
5. Su ilə təmasda olan komponentlər üçün material seçimini yoxlayın
Material seçimi birbaşa gigiyena performansına, davamlılığına və texniki xidmət tələblərinə təsir göstərir.
Su ilə təmasda olan komponentlər üçün qiymətləndirmə paslanmayan polad keyfiyyətinə, səthin işlənməsinə, korroziyaya davamlılığına, qaynaq keyfiyyətinə və təmizlik əlçatanlığına diqqət yetirməlidir.
304 və ya 316 kimi qida dərəcəli paslanmayan polad adətən suyun xüsusiyyətlərinə və proses tələblərinə uyğun olaraq nəzərə alınır. Düzgün seçilmiş material strukturu korroziya risklərini azaltmağa kömək edir və uzun müddətli sanitariya işini dəstəkləyir.
Uyğun olmayan komponentlərin səbəb olduğu gələcək texniki xidmət problemlərinin qarşısını almaq üçün istehsaldan əvvəl materialın spesifikasiyası dəqiq müəyyən edilməlidir.
6. Avtomatlaşdırma səviyyəsi əmək və genişləndirmə xərclərini müəyyən edir
Doldurduqdan sonra qablaşdırma prosesləri tez-tez əmək tələblərini və ümumi istehsal səmərəliliyini müəyyənləşdirir.
Aşağı axın bölməsinə etiketləmə, film qablaşdırma, karton qablaşdırma və paletləmə sistemləri daxil ola bilər. Uyğun avtomatlaşdırma səviyyəsi istehsal sürətindən, işçi qüvvəsinin mövcudluğundan və gələcək artım gözləntilərindən asılıdır.
Daha kiçik istehsal həcmləri üçün yarı avtomatik qablaşdırma kifayət qədər səmərəliliyi təmin edə bilər, eyni zamanda sərmayəni aşağı salır. Daha yüksək sürətli xətlər üçün həddindən artıq əl ilə işləmə əməkdən asılılıq, istehsal gecikmələri və uyğun olmayan qablaşdırma keyfiyyəti yarada bilər.
Mərhələli avtomatlaşdırma yanaşması zavodlara başlanğıcda lazımsız avtomatlaşdırmaya sərmayə qoymaq əvəzinə istehsal həcmi artdıqca tədricən səmərəliliyi artırmağa imkan verir.
7. Yalnız Avadanlıq Qiyməti Əvəzində Əməliyyat Xərclərini Qiymətləndirin
İlkin avadanlıq kotirovkası ümumi investisiyanın yalnız bir hissəsini təşkil edir. Uzunmüddətli əməliyyat xərcləri çox vaxt layihənin iqtisadiyyatına daha çox təsir göstərir.
Enerji istehlakı RO nasosunun güc tələbləri, hava kompressorunun səmərəliliyi, istilik tələbatı və gözləmə rejimində enerji istifadəsi kimi amillərlə qiymətləndirilməlidir.
RO membranları, filtr mühitləri, UV lampaları və ozon sistemi komponentləri daxil olmaqla, istehlak materiallarının dəyişdirilməsi xərcləri də nəzərə alınmalıdır.
Xüsusilə su ehtiyatlarının məhdud olduğu bölgələrdə suyun bərpasının səmərəliliyi digər mühüm amildir. Daha yüksək bərpa dərəcəsi su tullantılarını azalda və uzunmüddətli əməliyyat iqtisadiyyatını yaxşılaşdıra bilər.
Beləliklə, ümumi sahiblik dəyəri avadanlığın ilkin qiyməti ilə deyil, gündəlik istismar, texniki xidmət tezliyi və resurs istehlakı ilə müəyyən edilir.
8. Quraşdırmadan əvvəl ümumi planlaşdırma səhvlərindən qaçın
Şişelenmiş su layihələrində bir sıra problemlər avadanlıq istehsalına başlamazdan əvvəl verilən qərarlardan qaynaqlanır.
Ümumi səhvlərdən biri tam su testi olmadan təmizləyici avadanlıq seçməkdir. Faktiki xam su xüsusiyyətləri gözlənilən şərtlərdən fərqli olarsa, standart təmizləmə paketi effektiv işləməyə bilər.
Digər bir məsələ isə bazar tələbini nəzərə almadan istehsal gücünü seçməkdir. Həddindən artıq tutum investisiya təzyiqini artırır, qeyri-kafi potensial isə gələcək inkişafı məhdudlaşdıra bilər.
Factory layout should also be considered early. Saxlama, texniki xidmətə giriş, kommunal xidmətlər və ya gələcək genişləndirmə üçün məhdud yer quraşdırmadan sonra istehsalın səmərəliliyinə təsir edə bilər.
Uyğunluq sənədləri gecikdirilməməsi lazım olan başqa bir sahədir. Texniki sənədlərin yalnız quraşdırmadan sonra hazırlanması əlavə modifikasiya tələbləri və istismara verilməsi gecikmələri yarada bilər.
9. Uyğunluq və Sənədləşdirməni erkən nəzərdən keçirin
Pərakəndə bazarlara, mehmanxanalara və ya ixrac istiqamətlərinə verilən qablaşdırılmış su üçün uyğunluq tələbləri layihənin planlaşdırılması zamanı daxil edilməlidir.
Sənədlər adətən qida ilə təmasda olan material sertifikatlarını, avadanlıq təsvirlərini, qaynaq qeydlərini, quraşdırma qeydlərini, istismar təlimatlarını və keyfiyyət yoxlama sənədlərini əhatə edir.
Tam sənədləşdirmə sistemi daha hamar istismara vermə, asan texniki xidmət və gələcək auditlər üçün daha yaxşı hazırlığı dəstəkləyir.
10. Avadanlıq seçməzdən əvvəl əsas məlumatı hazırlayın
Şişelenmiş Su İstehsal Xəttini qiymətləndirməzdən əvvəl bir neçə texniki təfərrüat hazırlanmalıdır, o cümlədən xam su analizi hesabatı, şüşə və qapaqların spesifikasiyası, tələb olunan istehsal gücü, fabrik planının təsviri və hədəf bazar tələbləri.
Bu məlumatı ilkin dizayn mərhələsində təqdim etmək mühəndislərə müvafiq müalicə prosesini, doldurma konfiqurasiyasını, avtomatlaşdırma səviyyəsini və quraşdırma tələblərini daha dəqiq müəyyən etməyə imkan verir.
Şişelenmiş haqqında Tez-tez verilən suallarSu istehsal xətləri
Şişelenmiş su istehsal xəttini seçərkən ən vacib amil nədir?
Ən mühüm amil avadanlığın dizaynının faktiki suyun keyfiyyəti, istehsal tələbləri və iş şəraiti ilə uyğunlaşdırılmasıdır.
Bütün qablaşdırılmış su bitkiləri üçün tərs osmos tələb olunurmu?
No. RO tələbləri xam suyun xüsusiyyətlərindən və istənilən su standartından asılıdır. Bəzi layihələr tam RO müalicəsi tələb edə bilər, digərləri isə daha sadə filtrasiya proseslərindən istifadə edə bilər.
Bir fabrik PET şüşələri daxili istehsal etməlidirmi?
Bu, istehsal həcmindən, şüşə tələbindən, investisiya büdcəsindən və mövcud sahədən asılıdır. Daha yüksək həcmli əməliyyatlar tez-tez daxili şüşə üfürmədən faydalanır.
Şişelenmiş su avadanlıqlarında hansı paslanmayan poladdan istifadə olunur?
Su ilə təmasda olan komponentlər adətən paslanmayan polad dərəcəsi, korroziyaya davamlılıq və gigiyena tələblərinə görə qiymətləndirilir. 304 və 316 paslanmayan polad yemək və içki tətbiqləri üçün geniş istifadə olunur.
CIP şişelenmiş su istehsalını necə yaxşılaşdırır?
CIP təmizləmə prosedurlarını geniş avadanlığın sökülmədən yerinə yetirməsinə imkan verir, dayanma müddətini azaldır və sabit gigiyena şəraitini qorumağa kömək edir.
Şişelenmiş su istehsal xətti üçün nə qədər zavod sahəsi lazımdır?
Məkan tələbləri istehsal gücündən, şüşə ölçüsündən, emal sisteminin dizaynından, saxlama ehtiyaclarından və qablaşdırmanın avtomatlaşdırılması səviyyəsindən asılıdır.
Şişelenmiş su zavodunun istismar dəyərinə nə təsir edir?
Enerji istehlakı, membranın dəyişdirilməsi, istehlak materialları, əmək tələbləri, texniki xidmət tezliyi və suyun bərpasının səmərəliliyi bütün uzunmüddətli əməliyyat xərclərinə təsir göstərir.
Layihə dizaynını tələb etməzdən əvvəl hansı məlumatlar hazırlanmalıdır?
Dəqiq planlaşdırma üçün adətən suyun təhlili hesabatı, şüşə spesifikasiyası, istehsal hədəfi, fabrik planı və bazar tələbləri tələb olunur.
Nəticə
Uğurlu şişelenmiş su layihəsi avadanlıq quraşdırılmasından əvvəl qəbul edilən qərarlardan asılıdır. Su keyfiyyətinin təhlili, tutumun planlaşdırılması, doldurma gigiyenası, material seçimi, avtomatlaşdırma strategiyası və əməliyyat xərclərinin qiymətləndirilməsi uzunmüddətli performansa təsir göstərir.
Şüşələnmiş Su İstehsal Xəttinin seçilməsi buna görə də tək avadanlıq qiymətindən çox mühəndislik tələblərinə və gələcək əməliyyat şərtlərinə əsaslanmalıdır.
INTOP Maşın əsas diqqəti açar təslim qablaşdırılmış su istehsal sistemlərinə yönəldir, suyun təmizlənməsi dizaynından qlobal layihələr üçün doldurma və qablaşdırma inteqrasiyasına qədər mühəndis dəstəyi verir.
Əlaqədar Xəbərlər
- Çiyələk Şirəsi İstehsal Xəttini Effektiv, Təhlükəsiz və Ticarət Ölçüsü üçün Hazır edən Nədir?
- Bir çox meyvə növlərini idarə edən şirə istehsalı xəttini necə qurmaq olar
- Qlobal Tələbat üçün Enerji İçkisi İstehsal Xəttini Ölçmək üçün Nə lazımdır
- İçki İstehsal Xəttində Su Təmizləmə Sistemi Necə İşləyir?
- Çox Məhsullu İçki İstehsal Xətləri üçün CIP Sistemini Necə Seçmək olar
- Bitki əsaslı içki istehsalı xətti necə işləyir?
Mənə bir mesaj buraxın